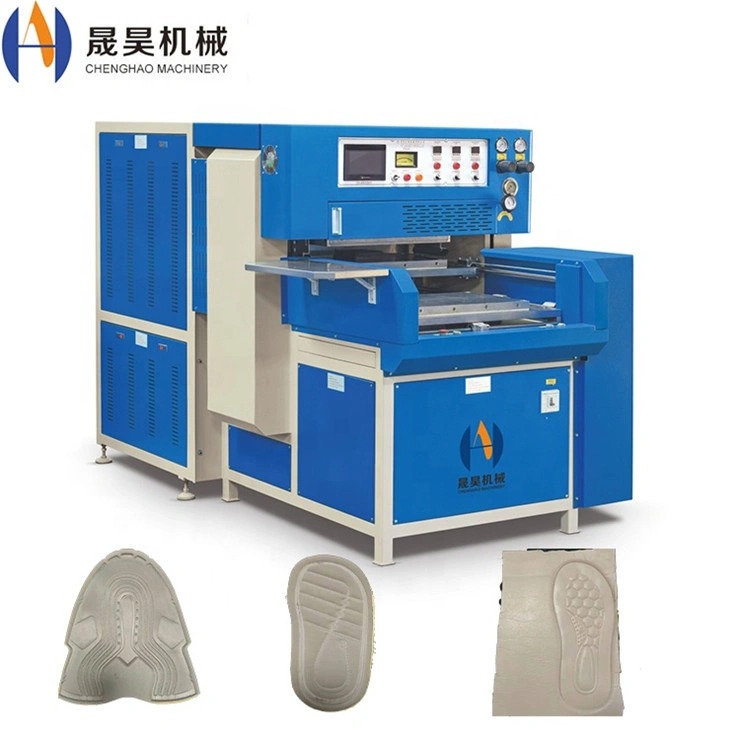
اللحام البلاستيكي: الطرق، المواد، والتطبيقات الصناعية
اللحام البلاستيكي هو عملية تصنيع حيوية تستخدم لربط المكونات الحرارية البلاستيكية بشكل دائم عبر صناعات السيارات والطب والتغليف والإلكترونيات. على عكس الربط اللاصق أو التثبيت الميكانيكي، تقنية اللحام البلاستيكي تخلق روابط اندماج على مستوى جزيئي بقوة شد تصل إلى 80–95٪ من المادة الأصلية. يغطي هذا الدليل طرق اللحام الرئيسية، وتوافق المواد، ومعايير العملية، ومعايير اختيار المعدات لبيئات الإنتاج.
1. نظرة عامة على طرق اللحام البلاستيكي
طرق اللحام الحراري البلاستيكية تصنف حسب مصدر الطاقة المستخدم لتحقيق تدفق الانصهار عند واجهة الوصلة. كل طريقة محسنة لهندسة أجزاء محددة، وأحجام إنتاج، وأنواع المواد. تتم مقارنة الطرق الصناعية الخمس الرئيسية أدناه.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
<النمط = الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحدود: 1 بكسل صلبة #d0d8f0;">الطريقة
| Energy Source |
Cycle Time |
<النمط ="الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحافة: 1 بكسل صلبة #d0d8f0;">قوة اللحام
<النمط = حشو: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الإطار: 1 بكسل صلبة #d0d8f0;">التطبيقات النموذجية
| التردد العالي (HF) |
27.12 ميجاهرتز مجال RF |
2–8 ثوان |
85–95٪ من الوالد |
تغليف من PVC، حقائب طبية، منتجات قابلة للنفخ |
| الموجات فوق الصوتية |
20–40 كيلوهرتز الاهتزازات |
0.1–3 ثوان |
80–92٪ من الوالد |
حوامل ABS، مكونات PP، حاويات إلكترونيات |
| الضغط الساخن / لوحة الحرارة |
تلامس الألواح المسخنة |
15–60 ثانية |
88–95٪ من الأصل |
أنابيب PE/PP، لوحات عدادات سيارات، ألواح كبيرة |
| Hot Melt="الحشوة: 1px solid ;"Hot Melt |
مسدس لاصق مسخن |
10–30 ثانية |
60–80٪ من الوالد |
التغليف، تشطيبات الأثاث، تجميع الضوء |
| ختم الحرارة |
Bar / Impulse Heat |
1–5 ثوان |
75–90٪ من الأصل |
أكياس الأفلام، عبوات البثور، تغليف مرن |
2. توافق المواد وقابلية اللحام
يمكن لحام المواد الحرارية البلاستيكية فقط؛ الترموسيت والمطاطين (ما لم يتم تعديلها على الترموبلاستيك) غير قابلة للحام. تعتمد قابلية اللحام على درجات حرارة الانصهار المتوافقة، ومؤشرات الانصهار المتشابهة، وتوافق السلاسل الجزيئية. الجدول أدناه يسرد أكثر أنواع البلاستيك الصناعي شيوعا وطرق اللحام الموصى بها.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
<النمط الثالث="الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الإطار: 1 بكسل #d0d8f0;">المادة
<النمط الثالث="الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحافة: 1 بكسل #d0d8f0 صلبة؛">درجة حرارة الذوبان (°C)
| HF |
<النمط = الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: اليسار؛ الإطار: 1 بكسل صلبة #d0d8f0;">الموجات فوق الصوتية
<النمط الثانوي="الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: اليسار؛ الحافة: 1 بكسل صلبة #d0d8f0;">هوت بريس
<النمط الثانوي=الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: اليسار؛ الإطار: 1 بكسل #d0d8f0;">ختم الحرارة
| PVC (صلب/مرن) |
160–210 |
ممتاز |
جيد |
جيد |
جيد |
| ABS |
210–240 |
ضعيف |
ممتاز |
جيد |
fair |
| PP / PE |
130–170 |
ضعيف |
جيد |
ممتاز |
ممتاز |
| PET / PETG |
250–270 |
fair |
جيد |
جيد |
جيد |
| PC (بولي كربونات) |
260–300 |
ضعيف |
ممتاز |
جيد |
fair |
| Nylon (PA) |
220–265 |
ضعيف |
جيد |
جيد |
fair |
| TPU / TPE |
160–200 |
ممتاز |
جيد |
جيد |
جيد |
3. اللحام البلاستيكي عالي التردد: معايير العملية
اللحام عالي التردد هو الطريقة السائدة للحروف البلاستيكية القطبية وTPU والبلاستيك القطبي. المجال الكهرومغناطيسي عند 27.12 ميجاهرتز يحفز التسخين العازل داخل المادة بدلا من تطبيق حرارة خارجية، مما ينتج مناطق انصهار منتظمة مع تقليل علامات السطح. فيما يلي معلمات العمليات الرئيسية.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
| Parameter |
النطاق النموذجي |
التأثير على اللحام |
| القدرة الخارجة (كيلوواط) |
3–60 كيلوواط |
القدرة الأعلى = تسخين أسرع؛ يجب ألا تتجاوز عتبة القوس |
| وقت اللحام (ثانية) |
0.5–8 ثوان |
زيادة الوقت يزيد من عمق الانصهار؛ الوقت الزائد يسبب الحرق |
| وقت التبريد (ثانية) |
1–10 ثوان |
يحدد التبلور وقوة المفصل النهائية |
| ضغط الأقطاب الكهربائي (kN) |
0.5–6 kN |
يضمن تلامسا حميميا؛ الضغط الزائد يضغط على الذوبان |
| فجوة الأقطاب الكهربائية (مم) |
0.1–0.5 مم |
يتحكم في تركيز الحقل؛ يؤثر على عرض وعمق الدرزة |
| سمك المادة (مم) |
0.1–8 مم |
المواد السميكة تتطلب قوة أعلى أو وقت لحام أطول |
4. اللحام البلاستيكي بالموجات فوق الصوتية: معايير العملية
اللحام بالموجات فوق الصوتية يحول الاهتزازات الميكانيكية عالية التردد إلى حرارة احتكاكية عند واجهة الوصل، مما يتيح أوقات دورة أقل من الثانية للأغلفة الحرارية البلاستيكية الصلبة. هذه العملية قابلة للتكرار بشكل كبير ومناسبة لبيئات الغرف النظيفة لأنها لا تتطلب أي مستهلكات.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
| Parameter |
<النمط الثانوي=الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحافة: 1 بكسل صلبة #d0d8f0;">20 كيلوهرتز نظام
40 كيلوهرتز |
ملاحظات |
| السعة (ميكرومتر) |
20–100 ميكرومتر |
10–50 ميكرومتر |
سعة أعلى للبوليمرات شبه البلورية |
| ضغط اللحام (bar) |
1–6 شريط |
0.5–4 بار |
محسن لكل تصميم وصلة |
| وقت اللحام (ثانية) |
0.1–2.0 ثانية |
0.1–1.5 ثانية |
وقت أقصر عند 40 كيلوهرتز بسبب اهتزاز الكتلة المنخفض |
| مادة البوق |
تيتانيوم / ألمنيوم |
تيتانيوم |
Titanium مفضل للسلاسل عالية المتانة |
| أقصى حجم قطعة |
حتى 400 × 600 مم |
حتى 200 × 300 مم |
20 كيلوهرتز مناسبة للتجميعات الكبيرة |
5. تصميم الوصلات للحام البلاستيكي
هندسة الوصلات لا تقل أهمية عن معلمات الآلة في تحديد جودة اللحام. الوصلات المصممة بشكل سيء تنتج روابط ضعيفة وغير متسقة بغض النظر عن إعدادات الآلة. التصاميم الأربعة الأكثر شيوعا للوصلات موصوفة أدناه.
مفصل المؤخرة
أبسط هندسة؛ مناسبة للضغط الساخن ولحام الأنابيب. يتطلب تحضيرا دقيقا للسطح وتركيبه الصحيح. قوة الشد: 70–85٪ من المادة الأم.
Energy Director
ضلع مثلث مشكل في جزء واحد يركز الطاقة فوق الصوتية في القمة؛ وهو معيار للتجميعات الحرارية الصلبة. القوة: 80–92٪ من الوالدين.
Sالقص
تصميم ملاءمة التداخل؛ يتدفق الذهر جانبيا على سطح القص. يوصى به للبوليمرات شبه البلورية (PP، PE، النايلون). القوة: 85–95٪ من الوالدين.
اللسان والأخدود
الهندسة ذاتية المحاذاة التي تحتوي على وميض الصهر داخليا؛ مثالي للأختام المغلقة في التجميعات الطبية ومناولة السوائل. القوة: 80–90٪ من الوالدين.
6. التطبيقات الصناعية
يستخدم اللحام البلاستيكي الصناعي في كل قطاع يتطلب وصلات بوليمر قوية ونظيفة وقابلة للتكرار. يوضح الجدول أدناه مجالات التطبيق الأساسية، والمواد، والأساليب المفضلة المستخدمة عبر الصناعات.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
| Industry |
<النمط ="الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحافة: 1 بكسل صلبة #d0d8f0;">التطبيق
<النمط الثالث="الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الإطار: 1 بكسل #d0d8f0;">المادة
<النمط = الحشوة: 12 بكسل 14 بكسل؛ محاذاة النص: اليسار؛ الحافة: 1 بكسل صلبة #d0d8f0;">الطريقة المفضلة
| أوتوموتیو |
لوحات العدادات، ألواح الأبواب، خزانات السوائل، واقيات الشمس |
PP, ABS, PC, PA |
الموجات فوق الصوتية، Hot Press، HF |
| الطب |
أكياس وريدية، أكياس جمع الدم، حوامل تشخيصية |
PVC، PET، PP |
HF، الموجات فوق الصوتية، ختم الحرارة |
| تغليف |
عبوات البثور، حقائب مرنة، تغليف من صدفة | المحارة"
PVC، PET، PE |
HF، ختم حراري، تشكيل البثور |
| Consumer Electronics |
حاويات الأجهزة، الموصلات، أغلفة الدوائر المطبوعة |
ABS، PC، PA |
الموجات فوق الصوتية |
| Sporting Goods |
كرات قابلة للنفخ، خيام، معدات مقاومة للماء، قفازات |
PVC, TPU |
HF |
| البناء |
الأغشية الجيومبرينية، الأنابيب، الأغشية العزل المائي |
HDPE، PP، PVC |
الضغط الساخن، لحام البثق |
7. دليل اختيار المعدات
اختيار النمط الصحيح آلة اللحام لخط الإنتاج تتطلب مطابقة خمسة معايير تقنية مع متطلبات التطبيق.
01 — نوع المادة
تأكد ما إذا كانت المادة قطبية (PVC, TPU — قابلة للحام ب HF) أو غير قطبية (PP, PE, ABS — تتطلب الضغط بالموجات فوق الصوتية أو التسخين الساخن). خلط المواد غير المتوافقة يتطلب ترويجا لللاصق.
02 — هندسة الجزء
الدرزات المسطحة الكبيرة → HF أو ختم حراري؛ وصلات معقدة ثلاثية الأبعاد → الموجات فوق الصوتية مع قرن مخصص؛ تجميعات الجدران السميكة → الضغط الساخن. تتوفر أقطاب كهربائية وقوالب مخصصة للأشكال غير القياسية.
04 — معيار جودة اللحام
المفاصل الطبية والفضاء تتطلب أختاما محاكسة بقوة ≥90٪ من الوالد — بالموجات فوق الصوتية مع موجه طاقة أو HF. قد تقبل التغليف العام 75–85٪ مع الإغلاق الحراري.
05 — الاستثمار في الأدوات
أقطاب HF: 200–2000 دولار أمريكي لكل مجموعة. الأبواق فوق الصوتية: 500–5000 دولار أمريكي. صفائح الطباعة الساخنة: 300–3000 دولار أمريكي. احسب تكلفة الأدوات ضمن إجمالي تكلفة الملكية للمشاريع قصيرة الأجل.
8. مراقبة الجودة في اللحام البلاستيكي
جودة اللحام المتسقة تتطلب مراقبة عملية منهجية وبروتوكولات اختبار مدمر/غير مدمرة. الأسلوب عملية اللحام البلاستيكي يجب التحقق منها مقابل ثلاثة أبعاد جودة.
<نمط الجدول="العرض: 100٪؛ الحافة الانهيارية: انهيار؛ الهامش السفلي: 32 بكسل؛ حجم الخط: 15 بكسل؛">
| نوع الاختبار |
<النمط = الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الحدود: 1 بكسل صلبة #d0d8f0;">الطريقة
<النمط = حشوة: 12 بكسل 14 بكسل؛ محاذاة النص: يسار؛ الإطار: 1 بكسل صلبة #d0d8f0;">معيار النجاح
<النمط ="الحشو: 12 بكسل 14 بكسل؛ محاذاة النص: اليسار؛ الحافة: 1 بكسل #d0d8f0 الصلبة؛">التكرار
| قوة الشد |
ISO 527 / ASTM D638 اختبار سحب |
≥80٪ المادة الأصلية UTS |
بداية الوردية + كل 500 قطعة |
| اختبار تقشير |
180° تقشير عند 50 مم/دقيقة |
فشل في منطقة الأصل، وليس في منطقة اللحام |
Hourly for Film Flexible |
| اختبار الضغط / التسرب |
ضغط الهواء عند 1.5× ضغط العمل |
0 تسرب لمدة 60 ثانية |
100٪ للأجزاء الطبية والسائلة |
| الفحص البصري |
10× التكبير، شريحة المقطع العرضي |
لا فراغات، مسامية، أو إغلاق بارد |
لكل دفعة، عينة من 5 قطع |
الأسئلة الشائعة
<نمط div = الهامش القاسي: 18 بكسل؛ الحافة: 1 بكسل #d0d8f0 صلبة؛ نصف قطر الحد: 4 بكسل؛ فائض: مخفي؛">
ما الفرق بين اللحام عالي التردد واللحام بالموجات فوق الصوتية؟
اللحام عالي التردد يستخدم مجالا كهرومغناطيسيا بسرعة 27.12 ميجاهرتز لتسخين البوليمرات القطبية (PVC، TPU) داخليا. يستخدم اللحام بالموجات فوق الصوتية اهتزاز ميكانيكي بتردد 20–40 كيلوهرتز لتوليد حرارة احتكاكية، مما يجعله أكثر ملاءمة للحرارية البلاستيكية الصلبة (ABS، PP، PC). ينتج HF مساحات درزة أكبر؛ يتيح الموجات فوق الصوتية لحامات أصغر وأكثر دقة مع دورات أقل من الثانية.
<نمط div = الهامش القاسي: 18 بكسل؛ الحافة: 1 بكسل #d0d8f0 صلبة؛ نصف قطر الحد: 4 بكسل؛ فائض: مخفي؛">
No. PP و PE هما بوليمرات غير قطبية ولا يستجيبان لحقل الترددات الراديوية المستخدم في لحام HF. بالنسبة لل PP، الطرق الموصى بها هي اللحام بالموجات فوق الصوتية، أو اللحام الساخن، أو اللحام اليدوي للأدوات المسخنة. إضافة الإضافات القطبية إلى صيغ PP يمكن أن تمكن جزئيا من استجابة HF، لكن هذا ليس ممارسة قياسية.