
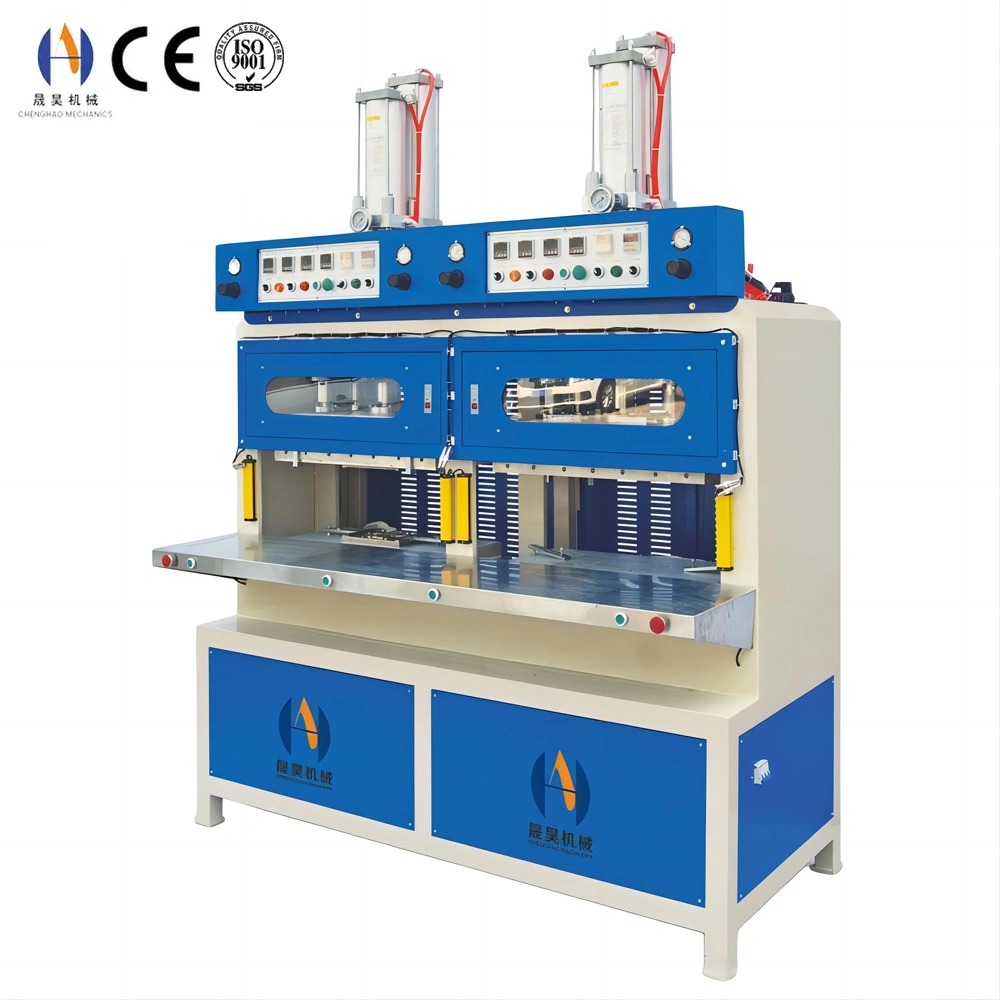
آلة القالب: الدليل الفني للتشكيل الصناعي
ماكينة القالب تطبق حرارة وضغط وزمن متحكم فيه لتحويل البوليمر الخام أو المطاط أو المواد المركبة إلى مكونات ثلاثية الأبعاد منتهية. تصنع شركة تشنغهاو للآلات ثلاث عائلات رئيسية لآلات القوالب — آلات الضغط الساخنة الهيدروليكية، تشكيل عالي التردد الآلات آلات تشكيل البثور — تغطي كامل نطاق تطبيقات التشكيل الصناعية من النموذج الأولي إلى الإنتاج الضخم.
مقارنة تكنولوجيا آلات القوالب
<نمط الجدول="العرض: 100٪؛ الانهيار الحافي: انهيار؛ الهامش: 24 بكسل 0؛ حجم الخط: 14 بكسل؛">معاملات العملية حسب نوع المادة
<نمط الجدول="العرض: 100٪؛ الانهيار الحافي: انهيار؛ الهامش: 24 بكسل 0؛ حجم الخط: 14 بكسل؛">معايير اختيار آلة القالب
اختيار آلة القالب الصحيحة يتطلب مطابقة خمسة معايير أساسية مع متطلبات الإنتاج الخاصة بك:
- قوة التثبيت: الحد الأدنى من القوة اللازمة لمنع فتح القالب تحت ضغط التشكيل الداخلي. احسب كالتالي: ضغط التجويف الأقصى (MPa) × مساحة الجزء المتوقعة (سم²) × عامل أمان 1.2. التثبيت الصغير يسبب وميض؛ التثبيت الكبير يهدر الطاقة ويجهد الأدوات. تتراوح مكابس تشنغهاو الساخنة بين 5 إلى 300 طن لتغطية جميع أحجام الأجزاء.
- حجم الطبقة: يجب أن يستوعب سطح العمل بصمة القالب بالإضافة إلى خلوص المحيط الذي لا يقل عن 50 مم لكل جانب. تتطلب أدوات التجاويف المتعددة للإنتاج بكميات كبيرة ألواح أكبر لاستيعاب جميع التجاويفات التي لا تحتوي على بروز للأصفاح، مما يسبب توزيع ضغط غير متساو.
- نطاق درجة الحرارة والتجانس: تحقق ألواح التسخين الكهربائي في آلات تشنغهاو توحيدا بدرجة حرارة ±3°C عبر كامل مساحة اللوحة. بالنسبة للمواد الحساسة للحرارة مثل السيليكون وEPDM، فإن الاتساق تحت ±5°C ضروري للتصلب المتسق وتكرار الأبعاد عبر مواقع التجويف.
- ضوء النهار والضربة: ضوء النهار هو أقصى مسافة مفتوحة بين الطبقات العليا والسفلى؛ الشوط هو حركة العمل. يجب أن يتوعب ضوء النهار ارتفاع القالب المغلق بالإضافة إلى خلوص استخراج الأجزاء (عادة ارتفاع القالب + 1.5× عمق الجزء الأدنى).
- نظام التحكم: التحكم القابل للبرمجة متعدد الخطوات يسمح بضبط سرعة الاقتراب، وسرعة التشكيل، وضغط التشكيل، ووقت الثبات، ووقت التبريد بشكل مستقل لكل وصفة. تدعم أجهزة تشنغهاو ذاكرة PLC ب 100 وصفة لتغيير المهام بسرعة دون إعادة إدخال يدوية للمعلمات.
الميزات الرئيسية لآلات قوالب تشينغهاو
- إطار الضغط الموجه بأربعة أعمدة — أعمدة توجيه من الكروم المقسى مع بوشات برونزية ذاتية التشحيم تحافظ على التوازي ضمن 0.05 مم خلال الشوط الكامل. يضمن التوازي المتسق في الألواح توزيع ضغط التجويف بشكل منتظم وهو حاسم للأجزاء الخالية من الفلاش في أدوات المطاط والمركبات متعددة التجاويف.
- التحكم الهيدروليكي النسبي — نظام الصمامات النسبي الذاتي يتيح زيادة ضغط قابلة للبرمجة بدقة 0.1 ميجاباكال. يلغي الحمل الناتج عن الصدمات على القالب والجزء أثناء الإغلاق، مما يطيل عمر الأداة بنسبة 20–35٪ مقارنة بالأنظمة الهيدروليكية التقليدية للتشغيل/الإيقاف.
- تدفئة كهربائية متعددة المناطق مع PID — عناصر تسخين مجزأة مع وحدات تحكم PID فردية تحافظ على توحيد درجة حرارة الألواح ±3°C. تسخين سريع من المحيط إلى 180°C في أقل من 25 دقيقة، مع خوارزمية PID المضبوطة تلقائيا لدرجة حرارة مستقرة عبر دورات عمل مختلفة.
- التبريد المائي المتكامل — توفر قنوات المياه الداخلية في ألواح المطبعة تبريدا بعد القالب محكما تشكيل دقيق لأجزاء حرارية بلاستيكية. التبريد من 180°C إلى 60°C في أقل من 8 دقائق يلغي تركيبات التبريد خارج العصر ويقلل من زمن الدورة بنسبة 25–40٪.
- PLC ب 100 وصفة مع تسجيل البيانات — يخزن مجموعات معلمات العمليات الكاملة لاسترجاع المهام الفوري. يسجل تسجيل البيانات في الوقت الحقيقي درجة الحرارة والضغط ووقت الدورة لكل دورة إنتاج — يدعم توثيق العمليات لأنظمة إدارة الجودة ISO 9001 وIATF 16949.
- نظام القالب السريع — واجهة ألواح فتحة T مع معدات تثبيت القالب الموحدة تتيح تغيير القالب بمشغل واحد في أقل من 15 دقيقة للمكابس التي تصل إلى 100 طن. تتوفر مشابك هيدروليكية سريعة على CH-HP-100T وما فوق لتبديل الإطارات خلال أقل من 5 دقائق في بيئات الإنتاج عالية الخلط.
- حماية بتصنيف أمان — ستائر إضاءة محيطية كاملة مع مرحل أمان ثنائي القناة EN 13849 PLd، أبواب وصول يدوية متشابكة، وتفريغ الضغط الهيدروليكي عند تفعيل السلامة. معتمد وفقا لمعيار السلامة الهيدروليكي للضغط EN 693.
FAQ
Q1: ما الفرق بين التشكيل بالضغط والتشكيل النقي في آلة الضغط الساخنة؟
في القالب بالضغط، توضع المادة الخام المثقلة مسبقا (مثل مطاط فارغ أو تمهيد حراري) مباشرة في تجويف القالب المفتوح، وتغلق المكبس لتطبيق الحرارة والضغط. المادة تتدفق فقط داخل التجويف. مناسب للأجزاء السميكة، والأدوات منخفضة التكلفة، والمواد ذات اللزوجة العالية. في القالب النقلي، يتم تحميل المادة في وعاء منفصل فوق التجاويفات وتنقل عبر البوابات عند إغلاق المكبسة، مما يوفر تحكما أفضل في الأبعاد وقدرة التشكيل الزائد على الإدخال. تدعم آلات الطباعة الهيدروليكية الساخنة في تشنغهاو كلا الطريقتين من خلال أنماط مختلفة تكوينات أدوات القالب دون تغيير الآلة الأساسية.
Q2: كيف يؤثر توحيد درجة حرارة السطح على جودة القطعة؟
تجانس درجة حرارة اللوحة يحدد مباشرة اتساق التصلب عبر جميع التجاويف في أداة متعددة التجاويف. تغير ±10°C في قالب المطاطي عند 160°C يعني أن التجاويف فوق المناطق الباردة تتجاف أبطأ بنسبة 8–12٪ مقارنة بالمناطق الساخنة — مما يؤدي إلى أجزاء غير معالجة (طرية، منخفضة مقاومة التمزق) من المواقع الباردة، وأجزاء مفرطة (هشة، تدهور سطحي) من الأماكن الساخنة ضمن نفس الدورة. يحقق نظام التسخين المقسم PID من تشنغهاو تجانسا بدرجة ±3°C، مما يقلل من التفاوت في خصائص القالب إلى أقل من 2٪ في معظم تطبيقات المطاط والحرارة. وهذا أمر بالغ الأهمية بشكل خاص لمكونات ختم السيارات وقطع المطاط الطبية ذات المواصفات الميكانيكية الدقيقة.
Q3: هل يمكن لنفس آلة القالب التعامل مع كل من القالب بالضغط المطاطي وتشكيل رغوة EVA؟
نعم، مع الأدوات المناسبة. كلتا العمليتين تستخدمان نفس آلة قاعدة الضغط الساخن الهيدروليكية، لكنهما تحتاجان إلى تصاميم قوالب مختلفة: أدوات الضغط المطاطي تستخدم كتل تجويف محكمة التركيب مع أخاديد فائضة للتحكم في الفلاش، بينما تستخدم أدوات رغوة EVA تجاويف محكمة الإغلاق مع تمدد متحكم فيه للتحكم في كثافة الرغوة. المتطلبات الأساسية للاستخدام المزدوج هي السكتة الكافية لاستيعاب قالب الفوم الأطول EVA (الذي يجب أن يحتوي على ضوء نهار إضافي لمرحلة التمدد النفخية). يمكن لتشنغهاو تحديد نموذج المطبعة الأمثل لخطوط إنتاج المطاط والمركبات الكهربائية المركبة، أو التوصية ب تكوين مخصص للآلة إذا تم تشغيل كلا المادتين بحجم عال.
Q4: ما هو دور التبريد المائي المتكامل في تقليل زمن دورة آلة القالب؟
في التشكيل الحراري على المكبس الساخن، يجب أن يبرد الجزء تحت درجة حرارة تشوه الحرارة قبل التحول لتجنب الالتشوه. بدون التبريد المدمج، يجب على المكبس الانتظار للتبريد المحيط السلبي أو إزالة الأجزاء من وحدات التبريد خارج المكبس — مما يضيف 60–180 ثانية من الوقت الميت لكل دورة. تقلل ألواح تشنغهاو المبردة بالماء وقت التبريد أثناء الطباعة إلى 3–8 دقائق في التطبيقات النموذجية بين 150–180 درجة مئوية، مما يلغي التركيبات خارج المكبس تماما. بالنسبة لتشكيل الضغط الساخن باستخدام PVC والبولي أوليفين، يكون تقليل زمن الدورة بنسبة 25–40٪ هو النموذج. معدل تدفق المياه، درجة حرارة المدخل، ومدة التبريد كلها قابلة للبرمجة في وصفة PLC لكل عمل. راجع نطاق صغير للطباعة الساخنة للتكوينات المدمجة مع تبريد مدمج.
Q5: كيف يجب تحديد قوة التثبيت لتجنب تلف العفن؟
هناك حدين يحكمان تحديد قوة التثبيت: الحد الأدنى للقوة (لمنع الوميض) وأقصى قوة أمان لأدوات القالب. الحد الأدنى: ضغط التجويف الأقصى × المساحة المتوقعة × عامل أمان 1.2. الحد الأقصى: محدد بمساحة المقطع العرضي لفولاذ القالب أثناء الضغط — يمكن لكتلة تجويف فولاذي P20 القياسية بسماكة جدار 30 مم أن تتحمل إجهاد ضغط 50–80 ميغاباسكال بأمان. تجاوز هذا الرقم يسبب تشققات في العالب، أو تلف خط الانفصال، أو فشل دبوس التوجيه. يقوم مهندسو تشنغهاو بمراجعة كلا الحدين أثناء مراجعة تصميم القالب ويحددون نطاق الحمولة الموصى بها في رسم القالب. استخدام مكبس أكبر من الحد الأقصى المحدد يتطلب صمام محدد للضغط مضبوطا على الحد الأقصى الآمن للأدوات — وهو معيار في جميع أجهزة سلسلة تشنغهاو CH-HP. اتصل فريق تشنغهاو الفني للمساعدة في تحديد القوة قبل طلب الأدوات.
Q6: ما هي أوقات التسليم النموذجية لشراء وأدوات آلات القوالب؟
آلات الطباعة الساخنة القياسية (5–50 طن، ألواح قياسية): 15–20 يوم عمل خارج المصنع. تكوينات ألواح مخصصة بوزن 50–150 طن: 25–35 يوم عمل. المكابس الصناعية الثقيلة 150–300 طن: 40–55 يوم عمل. تسير أوقات تجهيز أدوات القالب بالتوازي: أدوات مطاطية بسيطة ذات تجويف واحد (10–15 يوم عمل)، أدوات متعددة التجويف مع أنظمة تبريد وقاذف (20–30 يوم عمل)، أدوات مركبة أو رغوة معقدة (25–40 يوم عمل). يتم تصميم وتصنيع واختبار القبول في المصنع في نفس الوقت في منشأة تشنغهاو. يتم توفير توثيق كامل لمادة FAT — بما في ذلك خريطة درجة حرارة الطبقة، شهادة التوازي، وطباعة برنامج PLC — مع كل شحنة من الآلات لضمان الامتثال لسجلات الجودة.
احصل على اقتباس لآلة القالب من تشنغهاو
شارك موادك، حجم القطعة، حجم الإنتاج، وتصميم القالب — توصي Chenghao Machinery بالتكوين المناسب لآلة القالب مع تسعير مباشر من المصنع والمواصفات الفنية الكاملة.
البريد الإلكتروني: sales11@chenghaointernational.com | WhatsApp: +86 15817655869