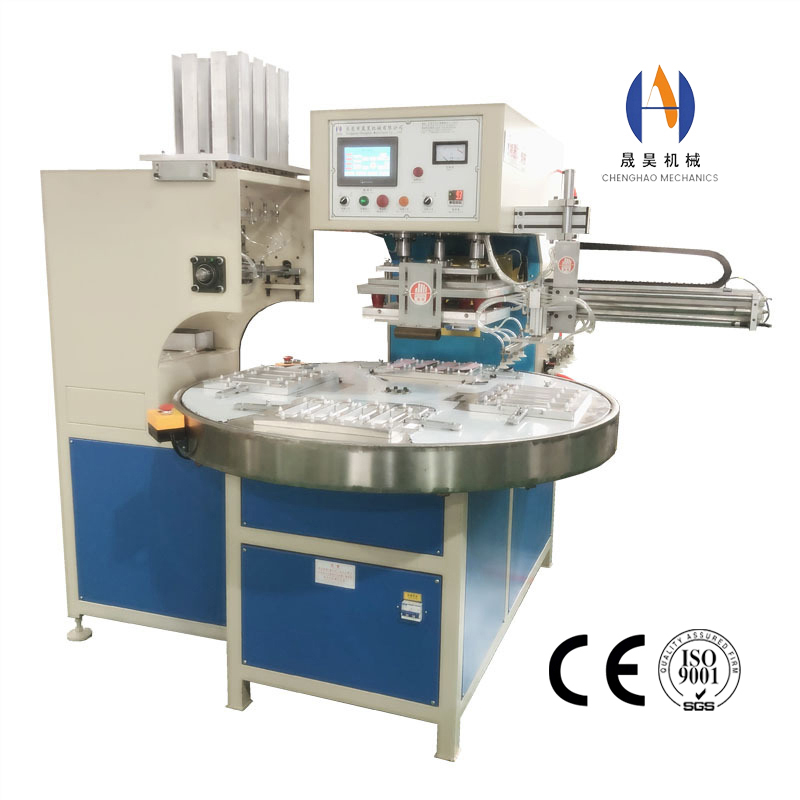
آلات اللحام اليدوية مقابل الأوتوماتيكية عالية التردد: أيها الأنسب لإنتاجك؟
عادة ما يتم تأطير مسألة اختيار آلة اللحام اليدوية مقابل الأوتوماتيكية كخيار تقني. في الواقع، هو عمل تجاري. كلا التكوينين يلحمان نفس المواد بنفس الجودة عند إعدادهما بشكل صحيح — الفرق هو من يحمل الأجزاء، وكم يدفع في الساعة مقابل تلك العملة، وعدد مرات تغير المنتج، وكمية رأس المال الباقسة على الأرض بين المهام. خط أوتوماتيكي بالكامل يدير ورديتين من الطلبات الصغيرة هو طريقة مكلفة لصنع القطع. المكبس اليدوي الذي يشغل ثلاث ورديات من منتج واحد عالي الحجم هو طريقة مكلفة للمنافسة. اتخاذ هذا القرار بشكل صحيح يعتمد بشكل أساسي على مطابقة الجهاز مع شكل دفتر الطلبات.
هناك أكثر من مجرد خيار ثنائي
يعرض على معظم المشترين خياران — الضغط اليدوي أو الخط الأوتوماتيكي — بينما في الواقع هناك خمسة مستويات شائعة الاستخدام بينهما. المستوى الذي يناسب منتجا معينا غالبا لا يكون أي من الطرفين، واختياره المتعمد هو ما يتجنب كل من الإفراط في الرأسمالية وعنق العمل.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">
| المستوى |
ما يفعله المشغل |
ما تفعله الآلة |
| 1. الطباعة اليدوية |
يحمل القطعة، يضع القطب، يبدأ الدورة، يزيل الجزء |
يطبق الطاقة والوقت والتبريد حسب الوصفة المخزنة |
| 2. مكبس هوائي أو هيدروليكي |
لا يزال يحمل ويتموضع، لكن القوة تعمل وقابلة للتكرار |
يغلق تحت قوة متحكم بها، يثبت خلال التبريد، ويفتح تلقائيا |
| 3. مزدوج الرأس أو متعدد المحطات |
تحميل محطة واحدة بينما الأخرى تلحم |
يتناوب بين المحطات، مما يشغل المولد والمشغل معا |
| 4. برج دوار |
تحميل وتفريغ التحميل في مواقع ثابتة بينما تقوم محطات أخرى باللحام والتبريد |
المؤشرات تلقائيا؛ اللحام والتبريد والتفريغ يتداخل |
| 5. خط أوتوماتيكي |
يشرف؛ يتم تغذية الفيلم أو الأجزاء ولحامها وقطعها واختبارها وتكديسها |
ينفذ التسلسل الكامل، بما في ذلك فحوصات التسرب أو القوة داخل الخط |
نظرا لأن معايير اللحام تتغير قليلا جدا بين هذه المستويات، فإن الفرق يكون تقريبا بالكامل في التعامل مع الجهاز. المستويين 1 و2 هما مجال الآلة القياسية الآلة ذات الرأس الواحد عالي التردد، وجزء كبير من الخطوة من المستوى 2 إلى المستوى 3 يدور حول كيفية الآلة ذات الرأسين عالي التردد يستعيد وقت التبريد الذي تفقده محطة واحدة. لهذا السبب تتركز المقارنة أدناه على العمل والانتقال ورأس المال بدلا من جودة اللحام. يتم مناقشة كيفية تناسب كل مستوى في تدفق الإنتاج الأوسع في الأتمتة في خطوط إنتاج اللحام البلاستيكي.
حيث يفوز كل مستوى
القاعدة العملية هي أن الأتمتة تدفع مقابل وقت يتكرر بنفس الطريقة، عدة مرات في اليوم، لأشهر. حيث يختلف التحكم — قطع مختلفة، أحجام مختلفة، تغييرات تصميمية متكررة — فإن مرونة الطباعة اليدوية أو شبه الأوتوماتيكية تساوي أكثر من سرعة نقل الخط. عبر جميع أنواع الأجهزة القياسية الأجهزة عالية التردد، ينطبق نفس المبدأ: مطابقة التكوين مع نمط الطلب بدلا من أعلى رقم مخرج متاح.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">
| المستوى |
Best Suited To |
Badly Suited To
| الطباعة اليدوية |
التجارب، تطوير الأدوات، الأجزاء الكبيرة أو غير المريحة، تغييرات المنتجات المتكررة، حجم منخفض |
حجم كبير حيث تهيمن تكلفة العمالة، أو حيث يكون اتساق الدورة بين المشغلين مهما |
| مكبس هوائي أو هيدروليكي |
غالبية الإنتاج العام — قوة قابلة للتكرار بتكلفة رأسمالية متواضعة، تبديل سريع |
أحجام عالية جدا حيث يكون المشغل هو القيد وليس دورة اللحام |
| مزدوج الرأس أو متعدد المحطات |
حجم متوسط مع منتج أو منتجين، حيث يترك جزء التبريد وقت خمول يمكن لمحطة ثانية ملؤه |
مزيج مرتفع جدا، لأن الأدوات تتكرر لكل محطة |
| برج دوار |
حاصل ضرب أو اثنان مستقران عند أحجام حيث يمكن لمشغل واحد مواكبة الفهرسة |
الفترات القصيرة، الأجزاء الكبيرة التي يصعب تركيبها على طاولة دوارة |
| الخط التلقائي |
حجم عالي، خلط منخفض، عمر منتج طويل، أو حيث لا تعتمد الاتساق وقابلية التتبع على المشغل |
محلات العمل، المنتجات الموسمية، أي شيء من المحتمل أن يعاد تصميمه خلال سنة |
الأرقام التي تحدد الأمر
الأتمتة مبررة بتوفير العمالة الذي يتكرر طوال عمر المنتج. وهذا يجعل الحساب بسيطا إلى حد ما، بشرط استخدام أرقام صادقة لجميع المدخلات الثلاثة: وقت الدورة، تكلفة العمالة في الساعة، والحجم السنوي الواقعي.
تكلفة العمالة لكل قطعة
اضرب وقت التعامل مع كل جزء في معدل العمل المحمل بالكامل — ليس الأجر فقط، بل الأجر بالإضافة إلى المزايا، والإشراف، ومساحة الأرضية. ثم نقسم عدد الأجزاء التي يمكن لمشغل واحد التعامل معها في الساعة إلى هذا الرقم.
فرق رأس المال
خذ التكلفة الكاملة المسلمة للحل التلقائي مطروحا منها اليدوي — بما في ذلك الأدوات الإضافية والتركيبات والتشغيل. هذا هو المبلغ الذي يجب أن يسدده ادخار العمل.
المجلد السنوي الواقعي
استخدم الحجم الذي يمكنك الالتزام به للثلاث سنة القادمة، وليس ترتيب الذروة الذي تلقيته مرة واحدة. نادرا ما تستعيد أتمتة منتج قد يتوقف خلال اثني عشر شهرا رأس مالها.
يتبع حجم التعادل مباشرة: اقسم فرق رأس المال على العمل الموفر لكل جزء. إذا كان الحل التلقائي يكلف أكثر 000 ويوفر لكل جزء، فإن نقطة التعادل تكون حوالي 171,000 قطعة — أي حوالي 57,000 قطعة سنة على مدى ثلاث سنة. إذا كان المنتج يشحن 20,000 وحدة في سنة، فإن الطباعة اليدوية أو شبه الأوتوماتيكية هي الإجابة الصحيحة بغض النظر عن جودة الخط الأوتوماتيكي.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">
Scenario
| وقت التعامل مع كل جزء |
المستوى المعقول |
| نطاق منتجات واسع، دفعات من بضع مئات |
30–90 ثانية |
مكبس يدوي أو هوائي برأس واحد |
| منتجان أو ثلاثة، طلب ثابت |
20–40 ثانية |
الضغط ذو الرأسين حيث يهيمن وقت التبريد |
| منتج واحد، حجم كبير، أجزاء صغيرة |
10–20 ثانية |
برج دوار |
| عنصر استهلاكي أو معبأ، طلب مستمر |
أقل من 10 ثوان |
خط أوتوماتيكي مع تغذية لفة |
ما الأتمتة التي تشتريك فعليا بخلاف العمل
حساب العمل البحت يقلل من حجة الأتمتة في بعض المصانع ويبالغ في تقديرها في أخرى. هذه هي التأثيرات التشغيلية التي يجب وزنها جنبا إلى جنب مع الأجر بالساعة.
اتساق الرقائق إلى الرقائق
المشغل الذي يضع جزءا بشكل مختلف قليلا في كل دورة يغير توزيع الضغط. تقوم التركيبات الأتمتية بمطابقة القطعة في كل مرة، مما يوسع نافذة العملية ويقلل من الرفض الذي يقبله الضغط اليدوي كالمعتاد.
الاستقلال عن المهارة
في الطباعة اليدوية، يتبع الإخراج والجودة المشغل المتمرس. عندما يكون العمالة الماهرة نادرة أو معدل دوران مرتفع، تحمي الخلية الآلية العملية من تغييرات الموظفين.
التتبع
تسجيل المعاملات، عد القطع، وتمييز الرفض هي مخرجات طبيعية للخلية الآلية. في الطباعة اليدوية يجب إضافتها عمدا، وغالبا لا يحدث ذلك.
سلامة المشغل والإرهاق
إبقاء اليدين بعيدا عن القطب تحت القوة، وإزالة مهمة التعامل المتكررة، يعد فائدة حقيقية في الورديات الطويلة وأصبح بشكل متزايد مطلبا للامتثال وليس تفضيلا.
ما تكلفك الأتمتة أكثر من رأس المال
هذه هي العيوب التي تظهر بعد التركيب وليس في عرض السعر، وهي السبب في أن المكبس شبه الأوتوماتيكي المختار بعناية غالبا ما يتفوق على خط تم شراؤه خطوة قبل الطلب.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">
| constraint |
التأثير في التطبيق |
| وقت التغيير |
تغييرات الأدوات والتركيب والوصفات تستغرق وقتا أطول، لذا تصبح الدفعات القصيرة غير اقتصادية ويصبح الخط بين المنتجات خاملا |
| تكلفة الأدوات والتركيب |
كل منتج يحتاج إلى مجموعته الخاصة. في المصنع متعدد المنتجات، قد يتجاوز هذا التكلفة على الآلة في سنة الأولى |
| الحد الأدنى للدفعة الاقتصادية |
الأتمتة تدفع الطلبات الصغيرة إلى الطباعة اليدوية على أي حال، لذا ينتهي الأمر بكلا الجهازين على الأرض |
| الصيانة واستكشاف الأخطاء |
الهوائيات، الحساسات، منطق PLC والسيرفوهات تضيف أوضاع أعطال؛ اكتشاف الأعطال أبطأ وغالبا ما يحتاج إلى المورد |
| فقدان المرونة |
تغيير التصميم في المنتج يمكن أن يبطل التركيبات التي استغرقت شهورا لتطويرها |
| وقت التكليف |
غالبا ما تستغرق الخلية الأوتوماتيكية شهرا من الطلب حتى الخرج المستقر؛ يمكن أن تنتج الآلة اليدوية أجزاء في الأسبوع الذي يتم تركيبه فيه |
إطار قرار حسب السيناريو
عندما يكون دفتر الطلبات مختلطا، لا يفوز مستوى واحد في كل منتج. هذا هو التسلسل الذي يحل معظم قرارات الشراء الفعلية، ويبدأ بالقطعة بدلا من الآلة.
1. اكتب وقت التعامل الذي تدفع مقابله الآن. الوقت للمشغل، وليس الدورة. إذا كان التحميل والتفريغ يهيمن على العملية، فإن الأتمتة فقط هي التي تعالج التكلفة الحقيقية.
2. عد المنتجات التي سيتعين على الجهاز تشغيلها. خمسة منتجات نشطة أو أكثر في سنة تشير إلى وجود مطبعة مرنة، بغض النظر عن شكل الحجم. منتج واحد له عمر طويل يشير إلى الاتجاه المعاكس.
3. تحقق مما إذا كان وقت التبريد يترك المشغل في وضع الخمول. إذا حدث ذلك، فإن مكبس الرأسين أو برج يعيد ذلك الوقت بتكلفة أقل بكثير من الخط الأوتوماتيكي — حيث يتم وصف أدوات حزم الأدوات الآلية على
صفحة القوالب عالية التردد.
4. تأكد من إمكانية تغذية الجزء وتوجيهه تلقائيا. العديد من المنتجات التي تبدو كمرشحة جيدة للأتمتة لا يمكن عرضها بشكل موثوق على القطب الكهربائي، ويفشل المفهوم قبل العرض الأول. عادة ما تبقى الأجزاء ذات الخياطة الطويلة أو غير المنتظمة يدوية أو شبه أوتوماتيكية، كما في
آلة لحام خيمة قماشية.
5. اختر أدنى مستوى يحل القيد. إذا كان القيد هو تكرار القوة، فإن الضغط الهوائي يحلها. إذا كان وقت التبريد، تحل المحطات المشكلة. فقط إذا كان وقت التعامل مع الخط التلقائي منطقيا.
6. البناء في مسار الترقية. يمكن أتمتة الطباعة التي تقبل بالفعل الفهرسة الآلية، وتخزين الوصفات، والاتصالات الجافة للروبوت لاحقا. شراء آلة يدوية مسدودة يفرض القرار الرأسمالي كله دفعة واحدة.
السؤال الأوسع حول نوع الآلة التي تناسب أي مادة ومنتج يقع جنبا إلى جنب مع هذا القرار ويغطيه اختيار آلة اللحام البلاستيكية المناسبة ل PVC وTPU.
الصور التي يجب طلبها قبل أن تقرر
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">
| اطلب |
لماذا يغير القرار |
| فيديو مؤقت لدورة حقيقية |
يظهر وقت التعامل الفعلي وكمية الدورة التي ينتظرها، وهو ما لا تفعله ورقة المواصفات أبدا |
| تكلفة الأدوات لكل منتج من منتجاتك |
يحول سعر الجهاز الجذاب إلى تكلفة المشروع الحقيقية عبر النطاق بأكمله |
| إجراء التغيير والوقت |
يحدد أصغر دفعة يمكن للآلة تشغيلها بشكل مربح |
| تثبيت مرجعي يدير نوع منتجك |
أكثر الأدلة موثوقية المتاحة، وأسرع طريقة لرؤية حدود المفهوم |
| قطع الغيار ومصطلحات الدعم |
تكلفة التوقف في الخلية الآلية أعلى بكثير من المكبس الذي لا يزال يمكن تشغيله يدويا |
الأسئلة الشائعة
هل الآلة اليدوية هي الخيار الأفضل على المدى الطويل؟
نعم، كلما كان خليط المنتج واسعا، تكون الدفعات قصيرة، أو لا يمكن تغذية الأجزاء بشكل موثوق إلى القطب الكهربائي. في تلك المصانع، المكبس الهوائي ذو الرأس الواحد مع أدوات جيدة يتفوق على خط التكلفة التلقائي لكل قطعة جيدة، لأنه يقضي وقته في صنع منتجات مختلفة بدلا من انتظار التغيير.
هل الأتمتة تحسن جودة اللحام؟
بشكل غير مباشر، عن طريق إزالة أكبر مصدر للتنوع — كيفية وضع الجزء. معايير اللحام نفسها متشابهة. في الواقع، غالبا ما تجد النباتات التي تقوم بأتمتة نافذة عملياتها تتسع، لأن توزيع الضغط عبر الطبقة يصبح متطابقا في كل دورة.
ما هو الحجم الذي يبرر وجود خط أوتوماتيكي بالكامل؟
لا يوجد رقم شامل؛ يتبع ذلك من فرق رأس المال مقسوما على الجهد الموفر لكل جزء. كدليل تقريبي، المنتجات التي تعمل بعشرات الآلاف في سنة مع زمن تعامل أقل من عشر ثوان لكل جزء عادة ما تبرر الأتمتة، بينما الكميات التي تصل إلى الآلاف المنخفضة نادرا ما تبرر إلا إذا كان الاتساق أو التتبع هو الدافع الحقيقي.
هل يمكن ترقية الطباعة اليدوية لاحقا؟
جزئيا، إذا تم تحديده مع وضع ذلك في الاعتبار — تخزين الوصفات، التثبيت الكهربائي، قدرة الفهرسة ونقاط الاتصال للواجهة للتعامل الخارجي هي الميزات المهمة. الشيء الوحيد الذي لا يمكن إضافته بتكلفة منخفضة هو سعة المولد التي تناسب مساحة لحام أكبر بكثير، بحيث تتناسب مع حجم مستوى الطاقة حسب اتجاه الشركة، وليس فقط المكان الذي هو فيه.
أين تناسب آلة الرأسين في هذه المقارنة؟
بين الطرفين، وغالبا ما يكون هذا هو أفضل إجابة تجارية. من خلال إبقاء محطة واحدة محملة بينما الأخرى تلحم وتبرد، يزيل أكبر مصدر للوقت الضائع في لحام HF — انتظار التبريد — دون تكلفة الأدوات وعقوبة التغيير الناتجة عن خط كامل. عندما يجب بناء الآلة حول عملية محددة بدلا من تكوين عام، يتم تحديد المقايضات في الدليل على
أنواع الآلات المخصصة والاختيار.
كيف يجب حساب تكلفة العمالة لمقارنة عادلة؟
استخدم التكلفة الكاملة لتشغيل المحطة بالساعة — الأجر بالإضافة إلى المزايا، والإشراف، والتدريب، والمساحة التي يشغلها المشغل والآلة — وتحويلها إلى تكلفة لكل قطعة باستخدام وقت التعامل الواقعي. مقارنة معدلات الأجور المحدودة بين الدول، دون تحميلها، هي السبب الأكثر شيوعا لموافقة مشاريع الأتمتة ثم فشلها في السداد.
اختر المستوى الذي يتناسب مع دفتر طلباتك
Chenghao Machinery تبني آلات لحام يدوية، هوائية، هيدروليكية، مزدوجة الرأس، دوارة، وأوتوماتيكية بالكامل عالية التردد من 3 كيلوواط إلى 60 كيلوواط، بالإضافة إلى الأقطاب الكهربائية والتركيبات التي يتطلبها كل منتج. أرسل لنا قطعتك، وتوقعات الدورة، وحجم المبيعات السنوي، وسنخبرك أي مستوى يعيد العائد — بما في ذلك عندما يكون الحل هو الجهاز الأبسط.
شركة دونغقوان شينغهاو للآلات المحدودة (تشنغهاو للآلات) | sales11@chenghaointernational.com | +86 158 1765 5869
دونغقوان، قوانغدونغ، الصين