
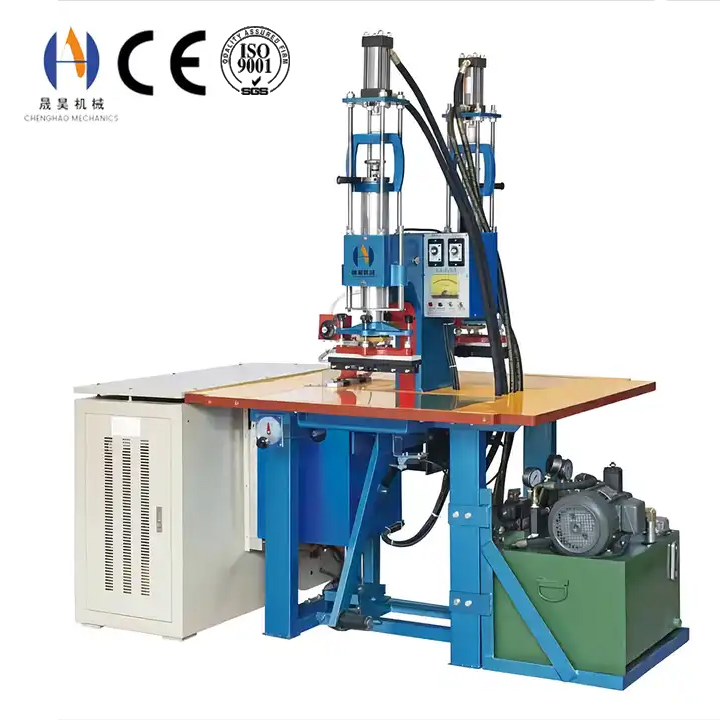
إذا مشيت على أي خط لحام عالي التردد ستجد أن الطاقة ووقت اللحام يتم مراقبتهما باستمرار، بينما ضغط قطب اللحام عالي التردد عادة ما يترك في نفس المكان الذي تم ضبطه فيه يوم تركيب الجهاز. هذا خطأ. الضغط لا يضغط الأجزاء معا فقط — بل يزيل طبقة الهواء بينها، ويقيد البوليمر المطري أثناء تكوين الوصلة، ويتحكم في كمية الحرارة التي تسرب إلى الأداة، ثم يثبت الدرزة حتى تصبح قوية بما يكفي للتعامل معها. إذا أخطأت، فلن يعوض أي تعديل للقوة، لأن المتغيرات الثلاثة الأخرى لا يمكنها إصلاح وصلة لا تثبت بشكل صحيح من الأساس.
ما يفعله ضغط القطب فعليا
غالبا ما يوصف الضغط بأنه "تثبيت الأجزاء معا"، مما يقلل من عدد المهام التي ينفذها خلال دورة واحدة. تحدث أربع وظائف مميزة في نفس الوقت، وكل واحدة تفشل بشكل مختلف عندما تكون القوة خاطئة.
إقامة اتصال حقيقي
لا توجد ورقتين مسطحتين تماما. تموج السطح والهواء المقيد يتركان فجوات مجهرية لا يستطيع المجال الكهربائي سدها بشكل متساو. الضغط يغلق تلك الفجوات، لذا يتكون اللحام عبر كامل الدرزة بدلا من نقاط اتصال معزولة.
Constricting the Melt
بمجرد أن تلين الواجهة تتصرف كسائل لزج. الضغط يبقيه في المكان المطلوب للمفصل. بدون حصر كاف، تتكون المادة رغوة وتتوسع بعيدا عن الدرز، تاركة فراغات وخط لحام ضعيف ومسام.
تغيير المسار الحراري
التلامس الأكثر إحكاما ينقل حرارة أكبر من المادة إلى داخل القطب. هذا متغير حقيقي وليس أثرا جانبيا: زيادة الضغط يمكن أن تبطئ ارتفاع درجة حرارة اللحام، ولهذا لا يمكن تحسين الضغط ووقت اللحام بشكل منفصل.
تثبيت الوصلة عبر التبريد
اللحام لا يكون قويا إلا بقدر الضغط المطبق أثناء تصلبه. إذا أطلقت القوة مبكرا جدا، ستنفصل الدرزة داخليا وهي لا تزال طرية — وهو الفشل الكلاسيكي الذي يجتاز الفحص في اليوم ويظهر كقشر أو تسرب بعد أيام.
الأهمية النسبية لهذه الدوال الأربع تنتقل مع المادة والمكدس، ولهذا لا يمكن نقل إعداد الضغط بين النواتج. يتم توضيح التفاعل الأوسع بين الضغط وسلوك المادة وقوة المفصل بأسلوب
The Pressure Window"
كل مادة وكل كومة لها نطاق ضغط قابل للاستخدام بدلا من قيمة صحيحة واحدة، وعواقب تفويته في أي اتجاه مختلفة تماما. في الواقع، الضغط القليل أكثر شيوعا من الضغط الزائد، لأن الآلة التي تفتقر إلى القوة تبدو وكأنها تعاني من نقص في الطاقة.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">ملف الضغط ثلاثي المراحل
الضغط ليس رقما واحدا في دورة محكمة جيدا. معظم الأجهزة تقوم بترتيبها عبر ثلاث مراحل، والعديد من المشاكل المنسوبة إلى "الضغط الخطأ" هي في الواقع الضغط الصحيح المطبق في الوقت الخطأ. عندما توفر الآلة إعدادات ضغط منفصلة للتثبيت واللحام، يجب التعامل معها كمعايير عملية مستقلة بدلا من تركها مرتبطة معا.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">من قراءة المقياس إلى القوة الفعلية
الرقم على مقياس الضغط ليس القوة المطبقة على القطعة. إنه الضغط داخل الأسطوانة، ويجب تحويله قبل مقارنة آلتين أو قبل كتابة مواصفة. بالنسبة للمكبس الهوائي الذي يعمل من أسطوانة واحدة، تكون العلاقة عملية ضرب مباشرة:
القوة (kN) = ضغط المقياس (bar) × مساحة المكبس (cm²) ÷ 100
قراءة نفس المقياس على جهازين بأسطوانات مختلفة تعطي قوتين مختلفتين. الآلة ذات الأسطوانة الأكبر تصل إلى نفس القوة عند إعداد مقياس أقل، ولهذا السبب نادرا ما تنتقل الوصفة المأخوذة من مصنع آخر دون تغيير.
هناك عاملان آخران يفصلان بين المقياس والقطعة. آليات التبديل والرافعة تضاعف قوة الأسطوانة بنسبة معينة، لذا فإن الحساب أعلاه يقلل من قيمة القوة الفعلية المحدثة. وفي أي آلة، يتم امتصاص جزء من القوة المطبقة بواسطة المادة نفسها أثناء ضغطها — بنسبة أكبر على المراكز الناعمة أو الرغوية أو المطلية مقارنة بالصفائح الصلبة. عندما تكون القوة المطلوبة تتجاوز ما يمكن أن توفره الأسطوانة الهوائية، تستخدم مكابس هيدروليكية بدلا من ذلك، كما في معدات مثل آلة النقش الهيدروليكي ذات الرأسين.
نطاقات الضغط حسب المادة والمكدس
النطاقات أدناه هي نقاط بداية دلالية معبرا عنها كضغط مقياس على آلة نموذجية، وتفترض ضغطا من الفئة المستخدمة عادة لذلك المنتج. هي مكان للبدء في تطوير وصفة، وليست بديلا عن الاختبار، لأن نفس الحزمة يمكن أن تتحرك بمقدار شريط كامل مع تغيير مورد المواد.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">الأجزاء الرقيقة والصغيرة هي أوضح مثال على متطلبات الضغط المنخفض — حيث يلحم اتصال خفيف ودورة قصيرة مكونا دقيقا بشكل أفضل بكثير من التثبيت الثقيل، كما في آلة لحام القفاز التي تعمل على صفيحة رقيقة مرنة.
الضغط بالنسبة للطاقة والوقت والتبريد
نظرا لأن متغيرات العملية الأربعة تتفاعل، يمكن أن يكون العطل ناتجا عن أحدهما ويبدو أنه ناتج عن آخر. قراءة العرض بشكل صحيح هي ما يمنع المشغل من متابعة المشكلة في شاشة الإعدادات.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">كيف تغير هندسة الأقطاب الضغط الحقيقي
الضغط هو القوة مقسومة على المساحة، وكلا الرقمين يتم تحديدهما بواسطة الأداة وليس بواسطة الآلة. القطب الذي يكون ضعف الحجم يحتاج إلى ضعف القوة للوصول إلى نفس ضغط التلامس، ولهذا السبب فإن تكبير المنتج دون مراجعة مواصفات المطبعة هو مصدر شائع للحامات الضعيفة غير المفسرة.
منطقة التلامس تكبر، القوة لا تنمو
الأسطوانة تعطي نفس القوة بغض النظر عن حجم القطب. إذا زدت مساحة اللحام، فإن ضغط التلامس ينخفض بشكل متناسب، غالبا دون أن يلاحظه أحد حتى تبدأ اللحامات في التلف.
التوازي يحدد التوحيد
يتضاعف خطأ زاوية صغير بين البلاتينة والقطب عبر خط طويل، مما ينتج تدرج ضغط ولحام قوي من أحد الطرفين وغير مكتمل في الطرف الآخر.
الدعم الصلب
أي امتداد غير مدعوم من القطب أو لوحة الدعم ينحرف تحت الحمل. يكون الانحراف أكبر في منتصف الدرزة، ولهذا السبب تظهر نقاط الضعف غالبا في مركز اللحامات الطويلة.
تركيز الحافة
يتركز الضغط على محيط قطب مسطح، حيث يتركز المجال أيضا. في أدوات النقش، هذا مبالغ فيه: النمط يحتاج إلى قوة ليتشكل، لكن نفس القوة تسطح المادة المحيطة.
تتحد هذه التأثيرات على فواصل طويلة ومستمرة، حيث يطبق قطب واحد قوة على عدة أمتار من الوصلة، وأي تغير في السماكة أو المحاذاة يترجم مباشرة إلى تغير الضغط — وهو السبب في معدات اللحام المستمر للمنتجات المطلية الكبيرة، مثل آلة لحام خيمة قماشية، يستخدم هيكل عبور صلب بدلا من الضغط المسطح البسيط. عندما يجب على الأداة أيضا تشكيل نمط زخرفي، يجب تحديد الضغط لأعمق ميزة، كما في آلة نقش الشريط.
نصف قطر الحواف، مادة الأقطاب، وفجوة العمل كلها جزء من نفس قرار التصميم، ويتم تغطيتها في صفحة القالب عالي التردد. قواعد التصميم نفسها موضحة بأسلوب تصميم الأقطاب الكهربائية للحام عالي التردد.
التحقق من الضغط على أرضية الورشة"
وبما أنه لا يمكن الحكم على الضغط من مظهر جزء مكتمل، فإنه يحتاج إلى روتين تحقق خاص به. الفحوصات أدناه سريعة، وبينها تغطي الآلة والأداة والمفصل.
<نمط الجدول="عرض:100٪;border-collapse:collapse;margin-bottom:32px;font-size:15px;">قواعد عملية لضغط الأقطاب الكهربائية"
01 — عامل الضغط كمعامل أساسي
سجله في ورقة الوصفة مع الطاقة والوقت، وحدد من يمكنه تغييره. إعداد الضغط الموجود فقط في ذاكرة الجهاز يفقد عند استبدال وحدة التحكم لأول مرة.
02 — تثبيت الضغط قبل مطاردة الطاقة
عندما يكون اللحام غير مكتمل، قم بتحديد ضغط التلامس أولا. في معظم الحالات، يكون إعداد الطاقة الصحيح بعد ذلك أقل من الذي كان مستخدما، وجودة الدرزة تتحسن في كلا الجانبين من النقطة.
03 — اضغط بأقصى قوة أثناء التبريد
لا تقلل الضغط أبدا أو تفتح مبكرا للحصول على الإخراج. إذا كانت مرحلة التبريد هي عنق الزجاجة، فالجواب هو محطة ثانية أو ترتيب دوار، وليس توقف أقصر.
04 — إعادة الحساب عند تغير الأداة
القطب الأكبر على نفس الضغط يعني ضغط تلامس أقل. راجع الإعداد كلما تغيرت منطقة اللحام بشكل كبير، بدلا من نسخ الوصفة السابقة.
05 — تحقق من التوازي قبل أن تلقي اللوم على الوصفة
إذا تغيرت الجودة على طول الدرزة بدلا من الدفعة، فإن السبب ميكانيكي. لا يوجد مزيج من القوة والوقت سيصحح تدرج الضغط.
06 — تحقق عند درجة حرارة العمل
أبعاد الأدوات والضغط تتغير مع الحرارة. أكد الوصفة بعد الوصول إلى الحالة المستقرة ومرة أخرى في نهاية الوردية، حتى يكون الإعداد صالحا للظروف التي يعمل فيها الإنتاج فعليا.
نادرا ما تظهر عيوب الضغط بمفردها — فهي عادة ما تظهر كواحدة من العيوب المغطاة ب تقليل العيوب وفترات التوقف في إنتاج اللحام عالي التردد، وهو الخطوة التالية الصحيحة بمجرد تأسيس نافذة الضغط.
الأسئلة الشائعة
اضغط الضغط بشكل صحيح قبل أن تغير أي شيء آخر
Chenghao Machinery تبني مكابس لحام عالية التردد من 3 كيلوواط إلى 60 كيلوواط، بتكوينات هوائية، هيدروليكية، رأسين مزدوجين ودوار، وتصنع الأقطاب الكهربائية والقوالب التي يحتاجها كل مفصل. أرسل لنا موادك، سمك التكديس ورسم الأجزاء لمواصفات آلة مطابقة للقوة التي يحتاجها الدرزة فعليا.
شركة دونغقوان شينغهاو للآلات المحدودة (تشنغهاو للآلات) | sales11@chenghaointernational.com | +86 158 1765 5869
دونغقوان، قوانغدونغ، الصين